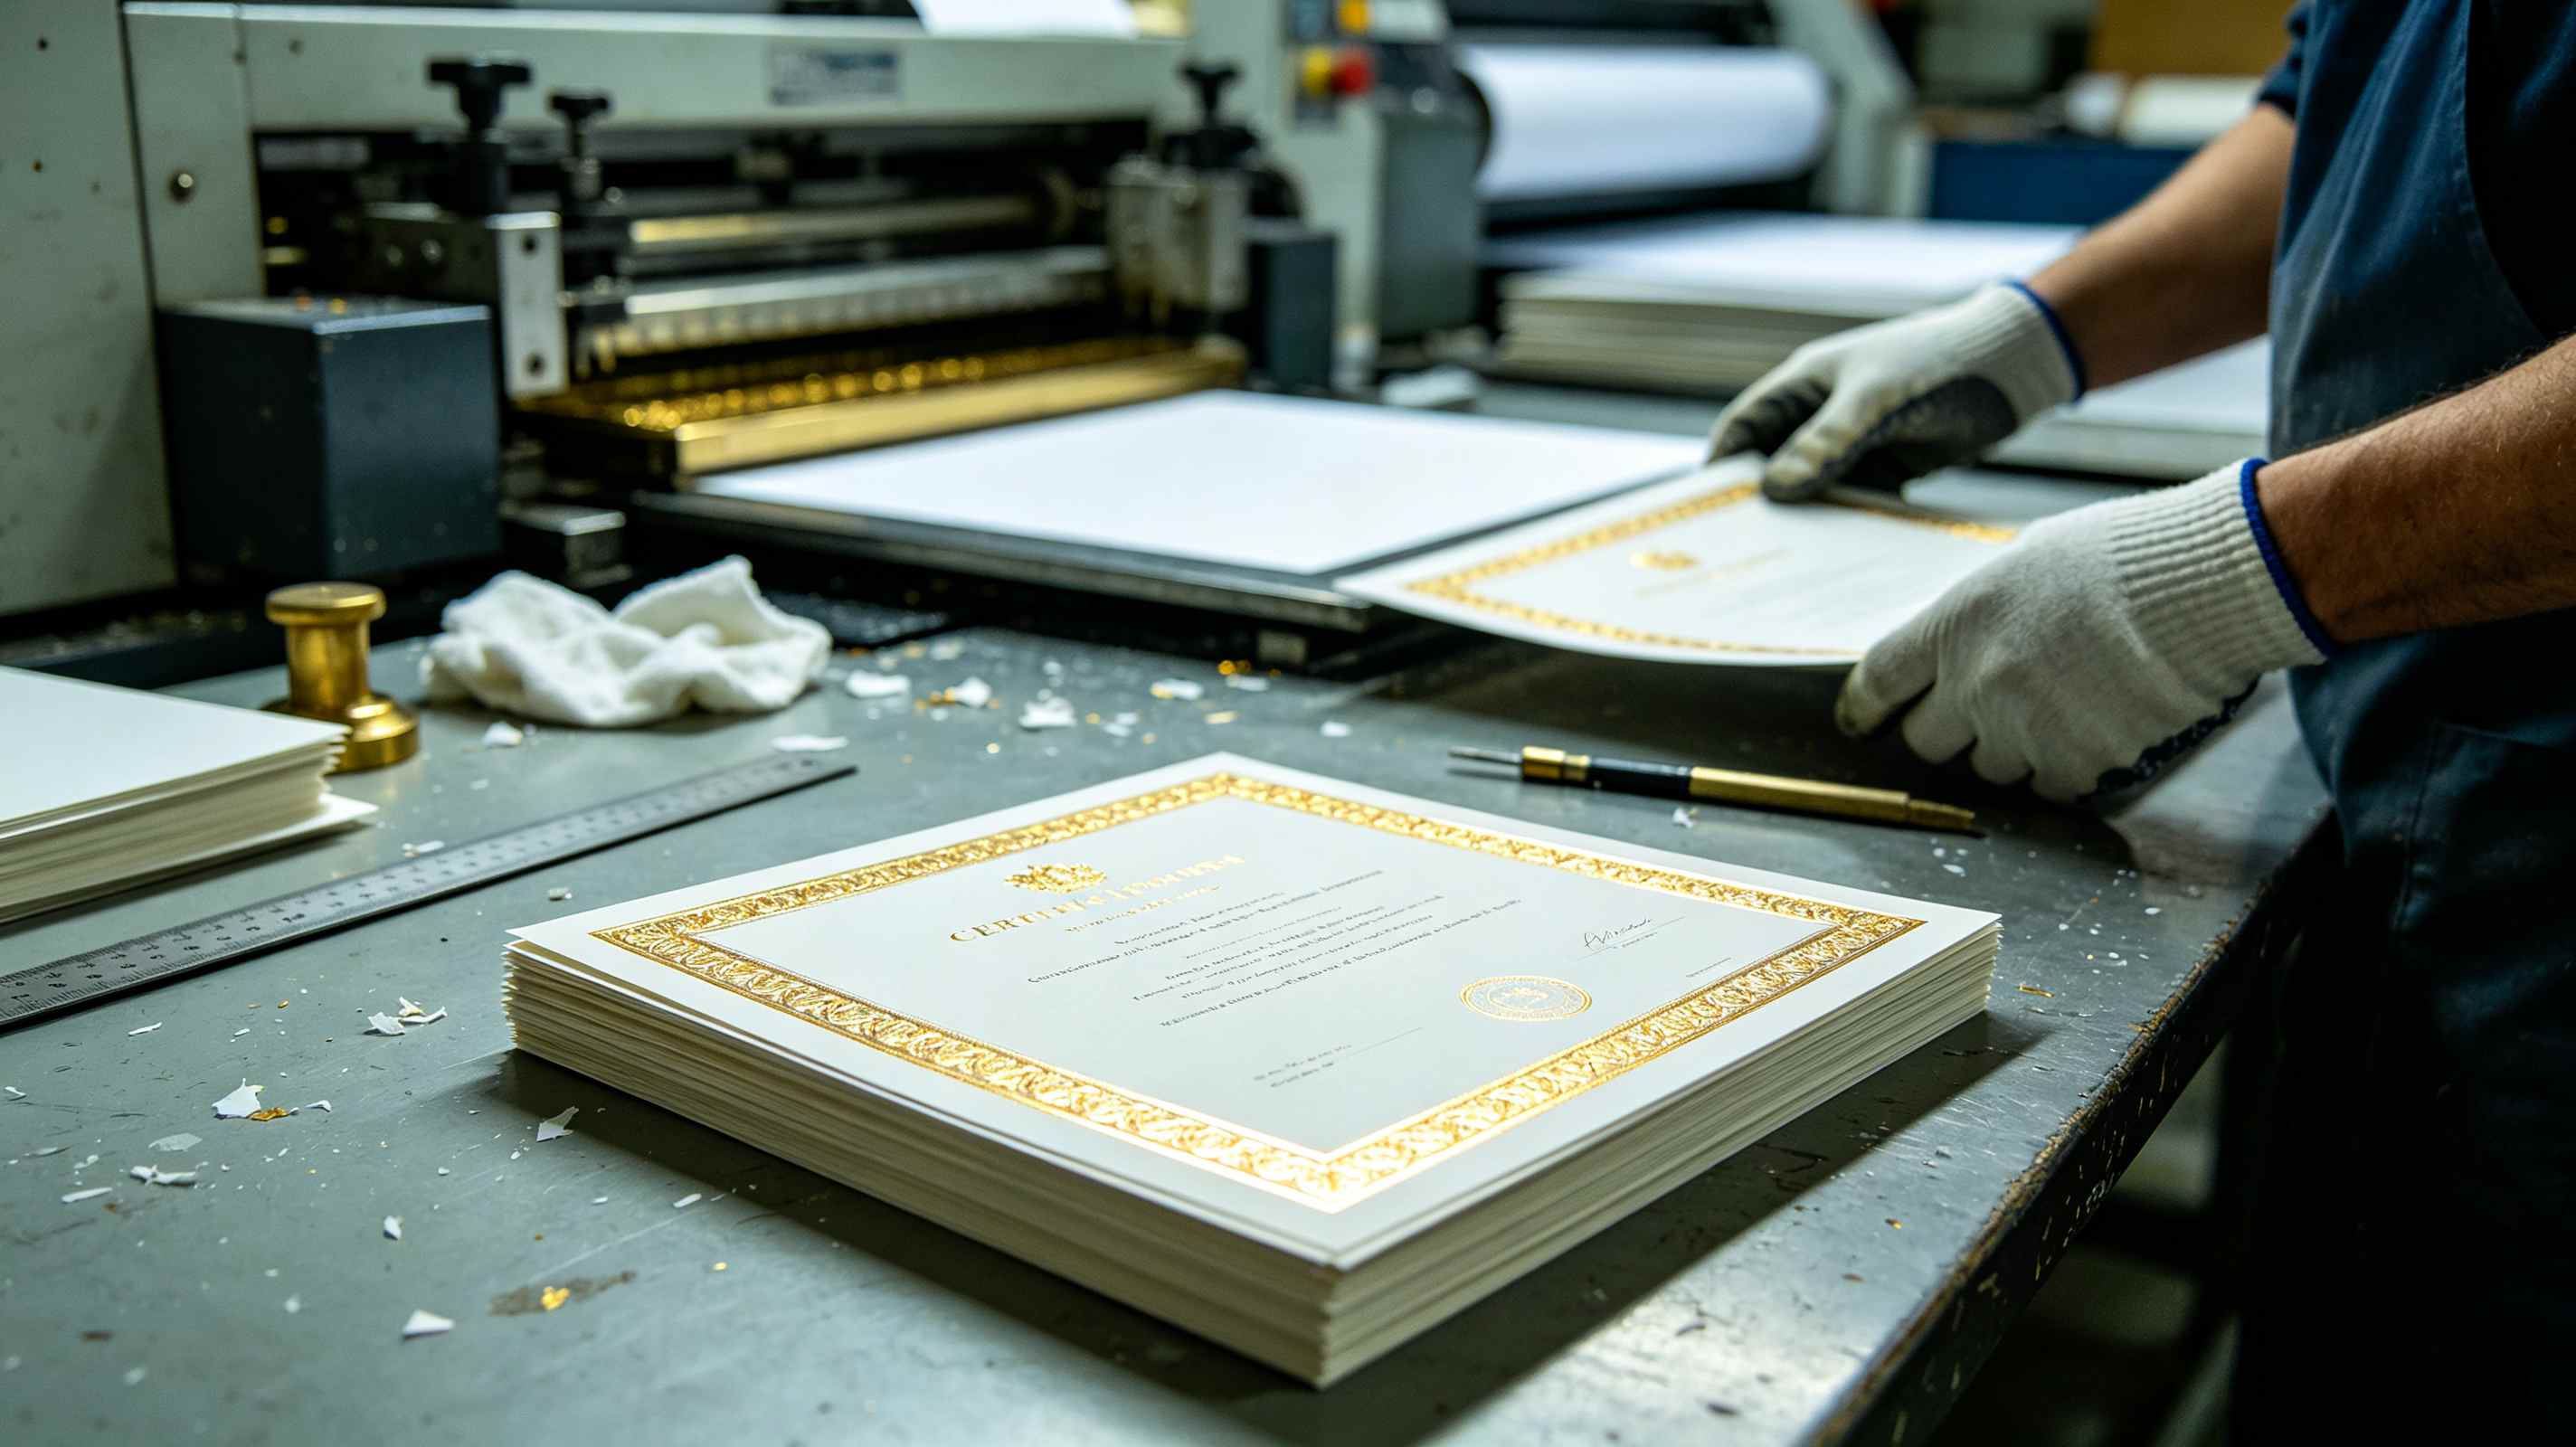
干了十一年证件制作,经手的证件没有十万也有八万,你要问我这行最怕什么?不是设备贵,不是客户催,是细节崩盘——一张证废掉整批活的事,每年都能碰上七八回。证件制作全流程讲解,这些细节千万不能忽略,今天就按车间里的真实工序给你捋一遍。
排版环节:尺寸和出血是重灾区
别小看排版,80%的返工都死在这一步。标准一寸照是25mm×35mm,二寸35mm×49mm,驾驶证、港澳通行证、社保卡各有各的模数,差0.5mm在印刷阶段根本看不出来,但过塑封装或者套入卡套时就卡壳。2023年我们接过一批某连锁品牌的员工证,客户自己排的版,把出血位设成了0,结果裁切出来每张卡边缘都露了2mm白边,整批800张全部报废。
排版时还要盯死分辨率。低于300dpi的照片,屏幕上看还行,印出来就是马赛克。尤其现在很多人从手机里导照片做证件照冲印,微信传图默认压缩,收到文件先看属性里的实际像素,拿不准就直接拉进PS里放大到100%检查。
制版与输出:别让打印机骗了你
制版环节最容易踩的坑是色彩模式。有人拿RGB文件直接上机,出来的颜色跟客户确认稿差出一个色号。证件制作这行,客户对颜色极其敏感——警徽蓝、国徽红、税务黄,都有标准色值。我们的SOP是:所有文件进印前必须转成CMYK,并且用Pantone色卡做一次人工比对。
输出设备也有脾气。激光打印机和喷墨打印机在PVC基材上的附着力完全不同。做PVC卡一定要用激光,喷墨上去一蹭就花。说白了,设备不对,后面所有工序都是白费。
裁切与打孔:差半毫米就装不进去
裁切这步,老师傅和新手的差距全在刀口上。全流程中最容易被忽略的是裁切后的尺寸复核。我们车间规定每切满50张必须抽检一次,用游标卡尺量,不是用尺子比划。去年有个员工偷懒,裁切刀偏移了0.8mm没发现,结果200张员工卡全部装不进卡套。
打孔更是重灾区。挂绳孔、别针孔、钥匙扣孔,位置偏差超过0.5mm,挂上去就是歪的。我们的做法是先用废料试打三个,拿标准挂绳实际穿一遍,确认角度和孔径再批量打。这招看着笨,但十年没出过孔位事故。
- 尺寸复核用游标卡尺,别用眼睛
- 每50张抽检一次
- 打孔先试三张废料
封装过塑:温度和时间是死命令
封装这步,坦白讲,90%的作坊都控不好温度。PVC卡层压温度一般在120-140℃,时间90-120秒,但具体参数要看膜的厚度和卡基材质。温度高了卡会卷曲,低了层间结合力不够,用两个月就开胶分层。
我们车间有本设备日志,每台层压机每天开机先跑三张测试卡,掰弯测试——对折到90度看有没有裂纹。这个方法简单粗暴但有效。2019年我们给某银行做的一批VIP卡,就是因为层压温度差了8℃,三个月后出现大面积脱膜,赔了整整十七万。从那以后,温度记录表每天必填,少一个数据当班组长扣绩效。
质检环节:肉眼之外还要上设备
很多小作坊的质检就是拿起来看一眼。这能看出什么?划痕、气泡、偏色,肉眼在普通灯光下根本看不见。我们的质检台配了两样东西:一盏5000K标准光源灯,一个10倍放大镜。每张证照在标准光源下正反面各看5秒,重点查四角套印、烫金脱落、激光防伪标位置。
还有一道隐性质检——编码比对。大批量证件都有唯一编号,从0001到5000,少一个或重一个都是事故。我们用的是双人复核制,一个人读码,一个人对表,像飞机驾驶舱的检查单一样机械执行。速度慢,但零差错。
交付与包装:最后一公里最要命
证件做好了,死在交付环节的案例太多了。快递摔坏、丢件、发错地址,这些都能让前面所有努力归零。我们的包装标准是:每张证单独套防刮膜,50张一盒,盒内加干燥剂,盒外贴防震标签。发运前拍照留底,客户签收时对照照片验货。
还有一个细节很多人不重视——电子版归档。所有制作文件按“客户名+日期+批次号”存双备份,本地NAS一份、加密云盘一份。去年一个老客户三年后要补做两张员工证,我们五分钟就调出了原始排版文件,对方直接续了三年合同。这就是归档的价值。
说到底,证件制作全流程拼的不是设备多贵,而是每个环节的容错率。排版差半毫米、裁切偏半毫米、层压差几度、质检少看两秒,单独看都是小事,串起来就是一批废品。这行的门槛不在技术,在你能不能把每个细节都当回事。