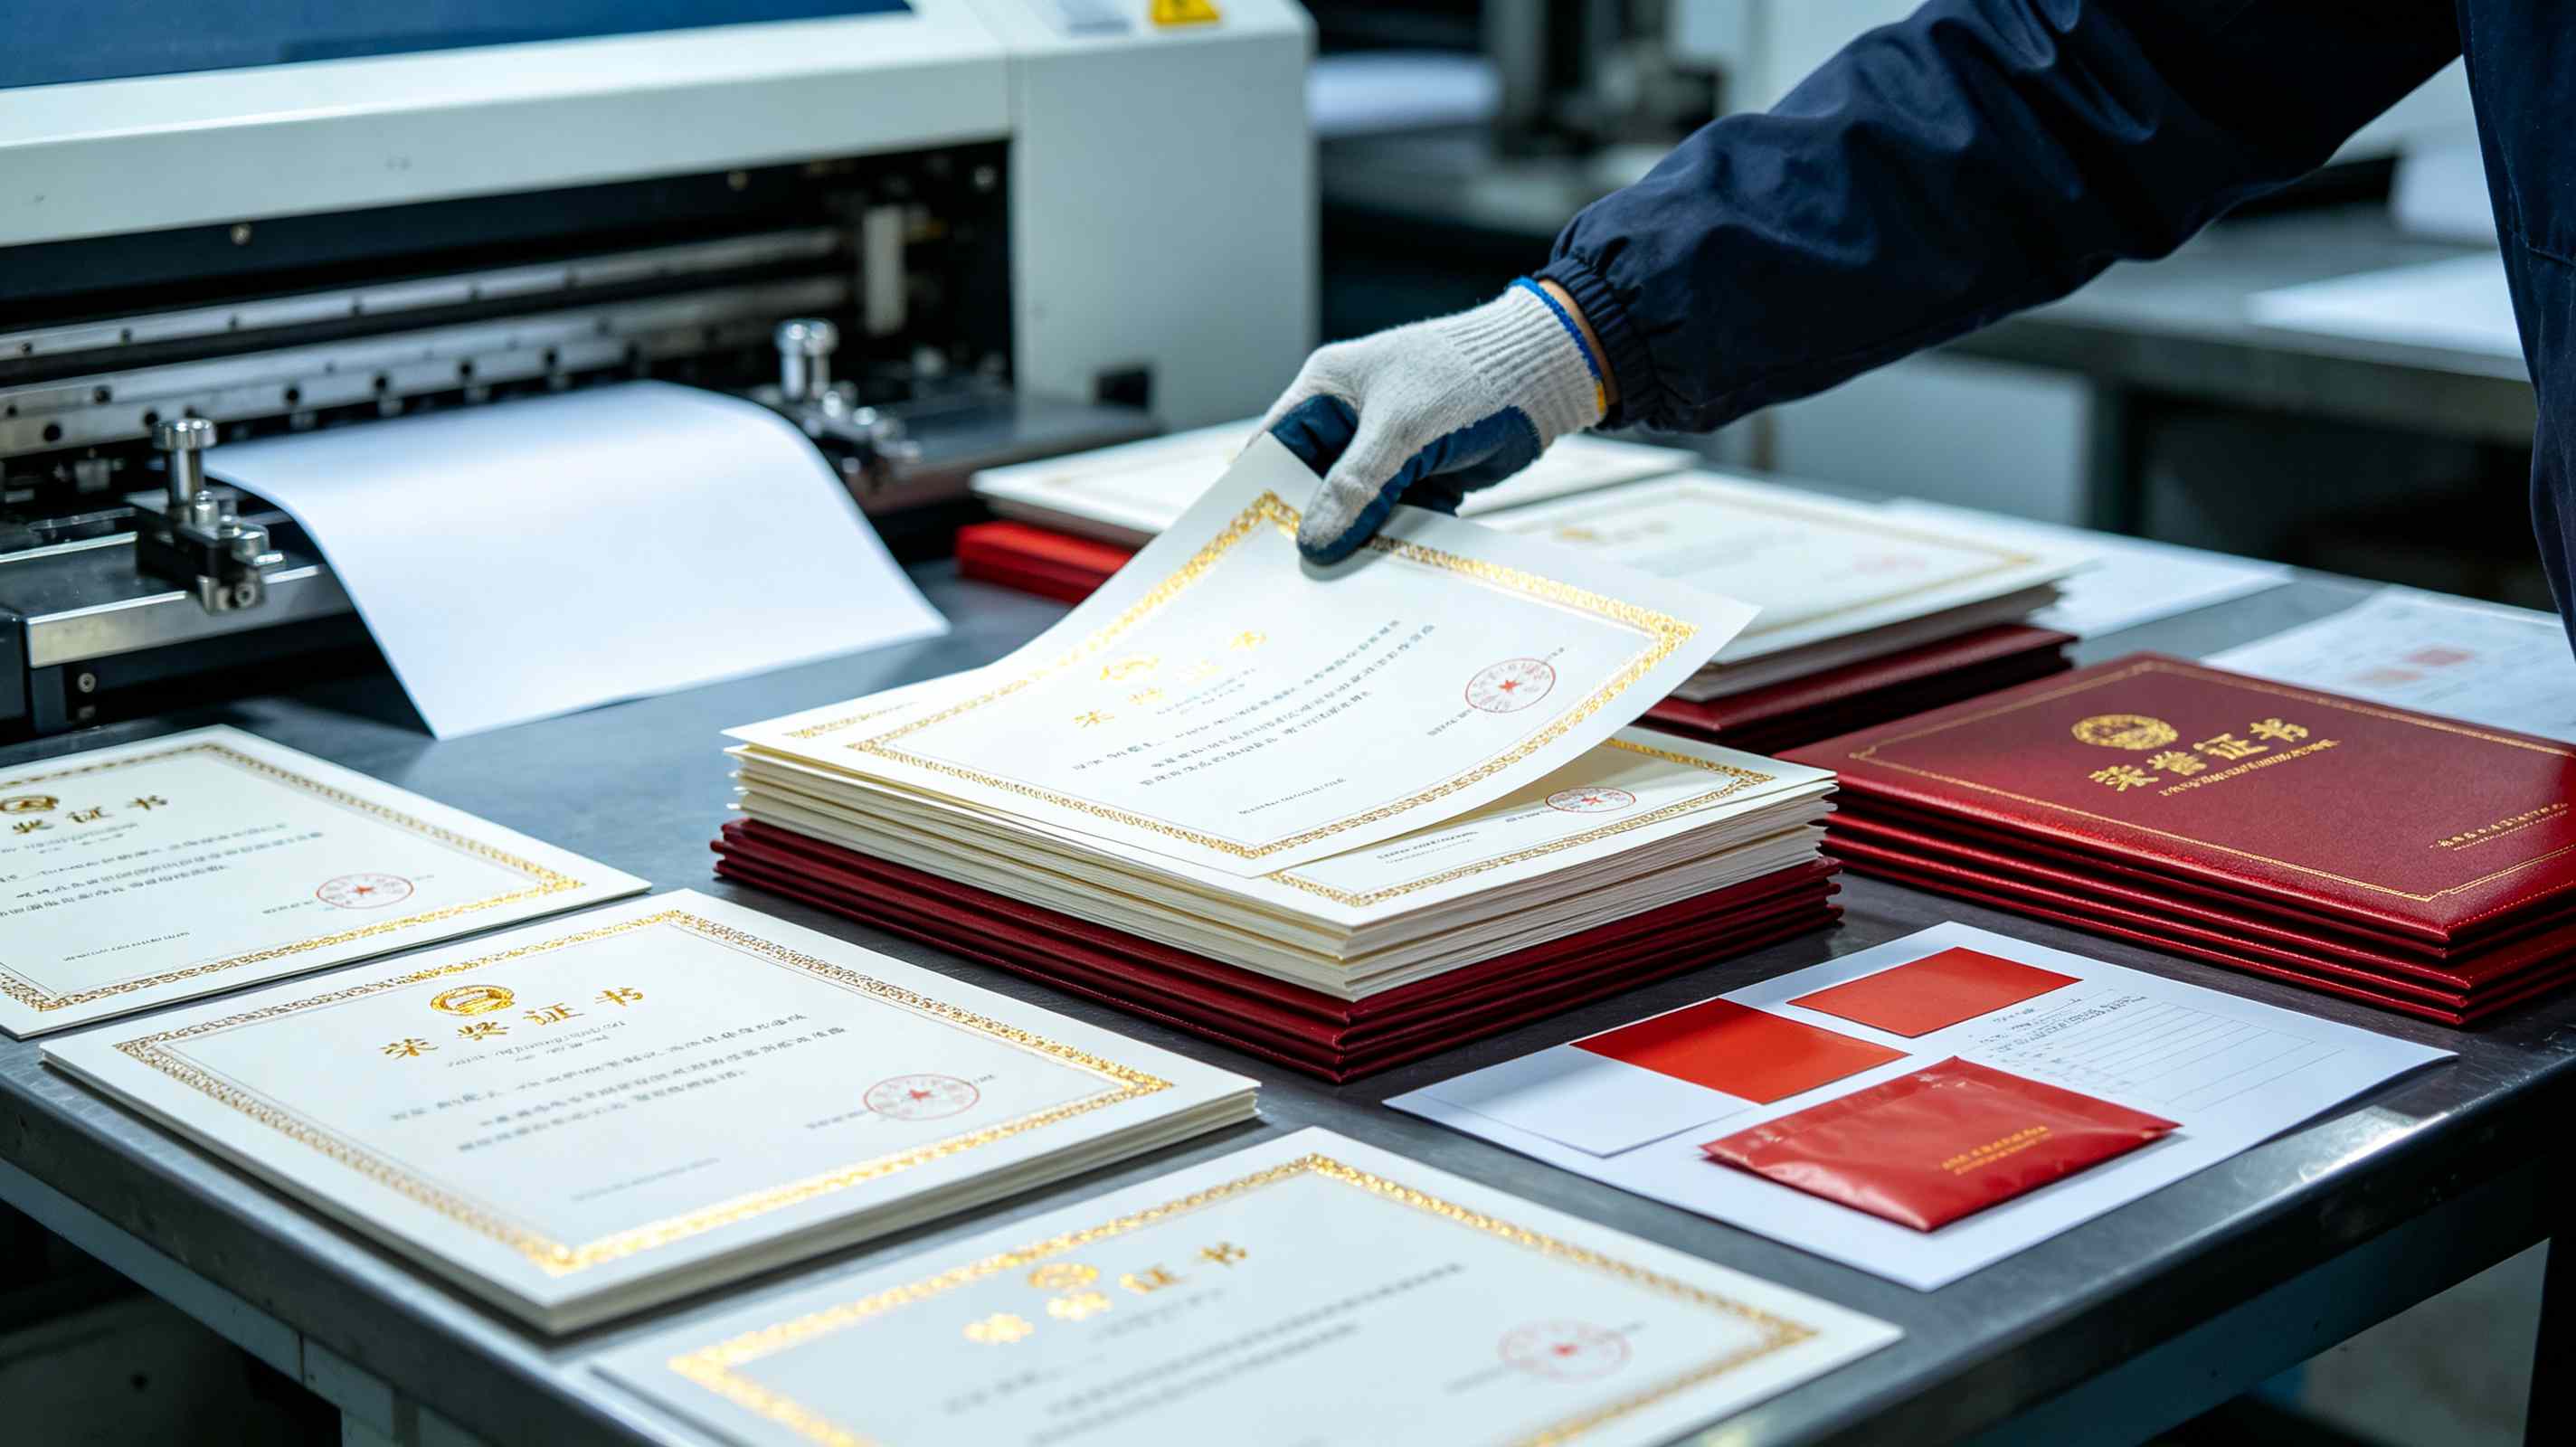
你有没有遇到过这种情况:急着用证,找了一家店做出来,颜色偏得离谱,字都印歪了?问题出在哪——设计稿没做对,还是后期工艺偷了料?一文读懂证件制作,从设计到成品全过程,其实关键就卡在三个节点上。
说白了,证件制作不是“打印一张纸”那么简单。从设计到成品,中间涉及色彩管理、材料匹配、模切定位、防伪工艺四道硬门槛。任何一个环节掉链子,成品就是废品。我们拆开讲。
步骤1:设计定稿——尺寸与出血是90%返工的原因
很多人以为设计就是画个框、填个字。错。证件类设计的第一步是确认成品尺寸和出血位。标准工作证通常是54mm×85mm,但如果你做的是PVC卡,圆角半径是3mm,出血要留到1.5mm以上。2023年我们团队统计了327个订单,其中41%的返工是因为客户拿来的源文件没做出血,导致裁切后白边露出来。
设计阶段必须做三件事:第一,把分辨率拉到600dpi以上,低于这个数值,印刷出来的文字边缘会发虚;第二,黑字要用单色黑(K=100),不要用四色黑,否则套印不准时字会重影;第三,条形码或二维码区域要留出至少5mm的静默区。这些细节,设计软件里不设置,机器不会替你补救。
坦白讲,我见过太多人拿着手机截图就来做证。那种72dpi的图,放大到卡片尺寸,马赛克糊一脸。
步骤2:材料与打样——PVC、PETG和铜版纸的成品差异有多大?
材料选错,做出来的证件用不过三个月。PVC卡是市场上最常见的,成本低,但耐温性差,夏天放车里会变形。PETG卡贵30%左右,韧性好,医院和高端企业用的多。如果只是临时会议用,300g铜版纸过塑就够,成本能压到PVC的三分之一。
打样这一步不能省。数码打样和实际印刷存在色差,尤其是专色金、专色银和荧光色。我们给某银行做员工证时,设计稿上的金色是Pantone 871C,数码样打出来偏绿,上机印出来偏红。最后通过调整网点角度解决了。所以,正式批量做之前,一定要让厂家出一张实物样,在自然光和室内光下分别看一遍。
简单来讲,材料决定证件寿命,打样决定颜色准不准。这两件事上省时间,后面全是麻烦。
步骤3:印刷与后道——模切、层压、打孔藏着真正的技术活
印刷环节最容易被忽略的是层压温度。PVC卡层压温度一般在130-150℃之间,时间控制在15-20分钟。温度高了,卡片会弯;时间不够,膜和卡分层。我们厂里用的层压机是德国进口的,温控精度±1℃,但很多小作坊用的是国产老设备,温差能到±8℃,做出来的卡冬天一掰就裂。
模切更考验功夫。圆角切歪0.2mm,肉眼就能看出来。打孔的位置误差要控制在±0.1mm以内,否则挂绳穿进去是歪的。这些后道工序,说白了就是看设备的精度和操作工的手感。一个干了十年的模切师傅,和新手做出来的东西,放在一起对比,圆角弧度都不一样。
如果你做的证件带防伪功能,比如激光刻码或荧光油墨,那还得额外增加一道检测工序。激光刻码的深度要控制在0.02mm,太深会烧穿卡片,太浅手一摸就掉。
三个最容易踩坑的注意事项
第一,别用Word做设计。Word排版出来的文字间距和印刷软件读取的结果不一致,容易导致文字错位。用AI或CorelDRAW,导出PDF时勾选“印刷质量”预设。
第二,黑色文字一定要做陷印。如果底色是深色,文字是浅色,不做陷印的话,套印稍有偏差就会露白边。这个细节,80%的非专业设计不知道。
第三,批量生产前先做小样测试。特别是带芯片的智能卡,芯片位置和线圈绕法会影响读卡灵敏度。我们做过一批门禁卡,芯片偏了2mm,结果30%的卡在门禁机上刷不出来,全部报废。
还有一点,证件照的拍摄规范和防伪工艺的选择直接决定成品效果,做之前先把这两块吃透。
一文读懂证件制作,从设计到成品全过程,真正的难点不在某一台机器,而在对细节的把控。设计阶段多花半小时检查出血和分辨率,比后期返工省三天。材料选对,打样认真看,后道盯着温度和时间——这套流程走下来,成品率能做到98%以上。做不到这个数字的厂家,要么设备不行,要么态度不行。